

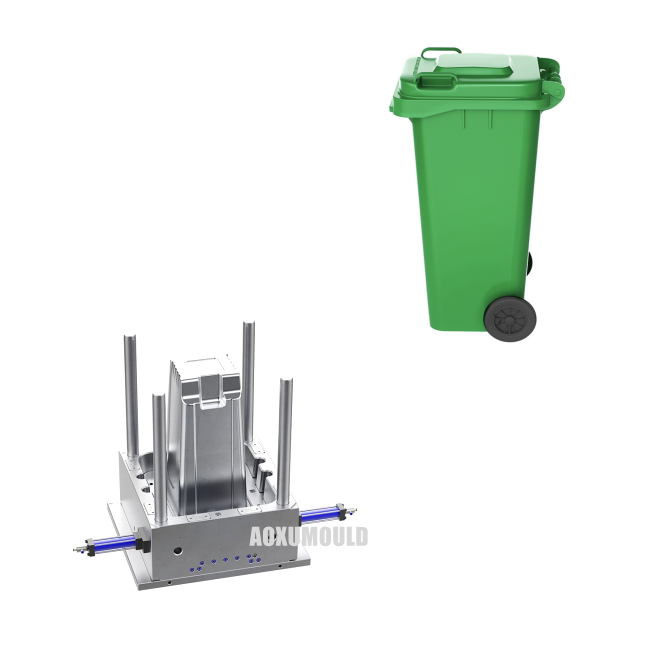
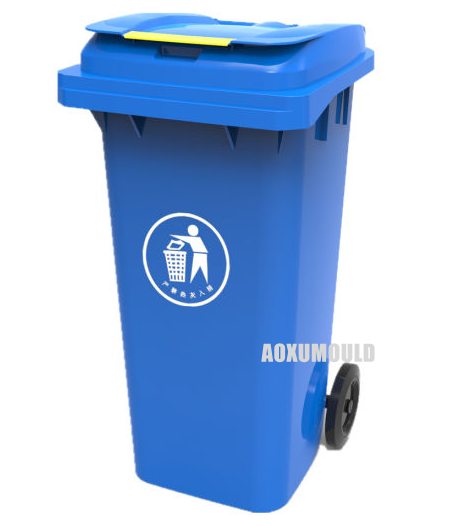
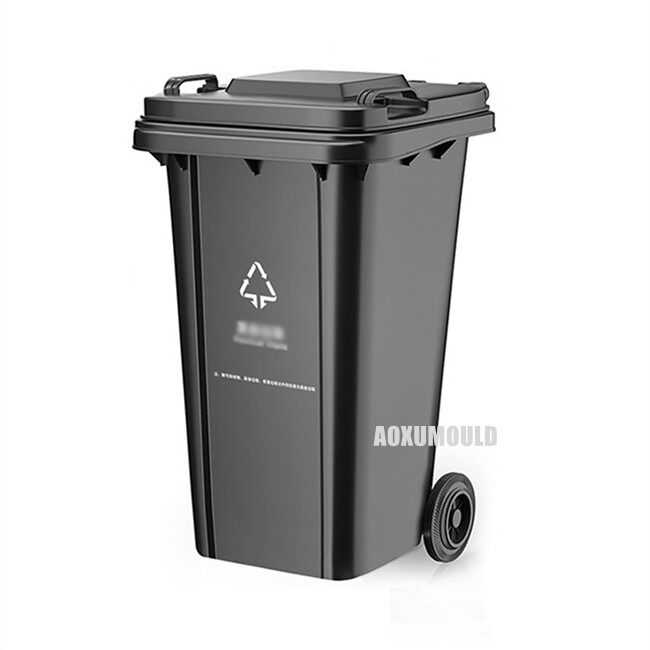
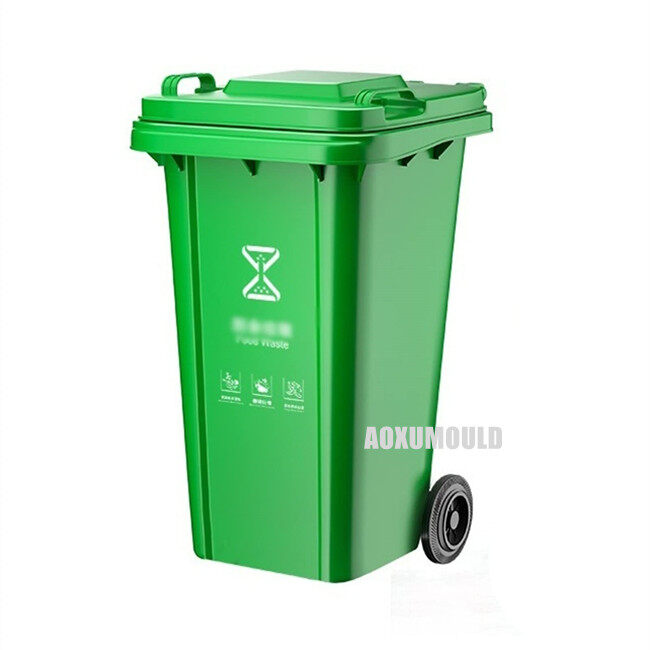
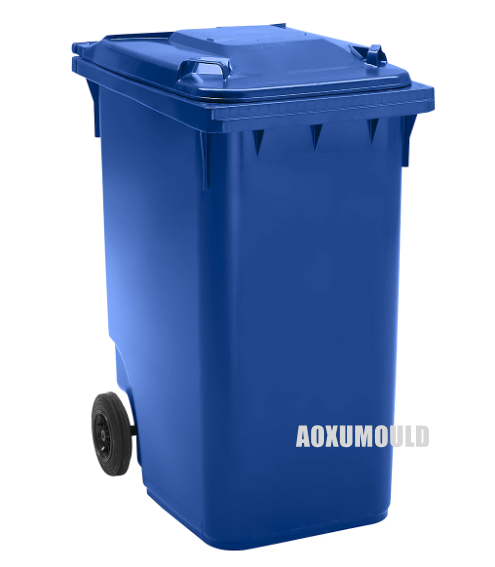
Spécifications de moisissure
Nom du moule: Moule de récipient à déchets 120L
Product Material: HDPE / PP
Dimensions du produit: 550x480x880 mm
Type d'acier à moule: P20, 718
Dimensions d'estimation du moule: 985x900x1250 mm
Poids du moule: 8800kg
Machine de moulage par injection appropriée: 2400T
Temps de comptabilité du moule: plus de 300, 000
Comment concevoir un moule à récipient à déchets de 120 L?
La conception d'un moule à conteneurs de déchets de 120L est une tâche d'ingénierie complexe nécessitant une expertise dans la conception des pièces en plastique, l'analyse du flux de moule et l'usinage . Voici une approche structurée:
Phase 1: conception de conteneurs et . spécification

1. Exigences:
Capacité: Volume net de 120L vérifié (incluez une allocation de sur-ballage) .
Dimensions: cible hauteur globale, largeur, profondeur, empreinte de base .
Caractéristiques: couvercles (charnières, rabattre?), Poignées (swing, intégré?), Roues (fixe / lanceur?), Points de levage, verrouillage d'empilement, drainage, marque .
MATÉRIEL: Généralement HDPE (polyéthylène à haute densité) pour la résistance à l'impact, la résistance aux UV (additifs), la résistance chimique et la recyclabilité .
Wall Thickness: Uniformity is critical. Typically 3-5mm for HDPE bins. Avoid thick sections (>6 mm) provoquant des marques d'évier .
Braft Angles: Minimum 1 degré -2 degré par côté sur tous les murs verticaux pour la démoud . Augmentation sur les surfaces texturées .
CIBS: Essentiel pour la rigidité . Hauteur <3x Épaisseur de paroi, épaisseur de base ~ 50-60% d'épaisseur de paroi principale, projet généreux .
Rayons: rayons internes / externes généreux (min . r 1- r2mm) pour réduire la contrainte, améliorer le flux et faciliter l'éjection .
Empilement: fonctionnalités de verrouillage précises sur la jante supérieure et la récréation de base .
Modèle CAD: Créez un modèle 3D détaillé (SolidWorks, Creo, NX, Fusion 360), y compris toutes les fonctionnalités et le projet .
Phase 2: stratégie de conception de moisissure

1. Type de moisissure: moule à cavité unique pour la production corporelle à volume élevé .
2. Cavitation: le nombre de pièces identiques par cycle (1 pour les grands bacs comme 120L est courant à moins que le moule de pile soit utilisé) .
3. Base de moisissure: sélectionnez la taille de cadre en acier standardisé Taille de la presse (Force de la pince, taille du plateau) .
4. Flux de matériaux:
Hot Runner System: Essential pour les grandes pièces comme les bacs . réduit les déchets (pas de sprue), améliore le temps de cycle, permet une escale multi-points équilibrée . Utiliser des portes de vanne pour un contrôle précis .
Emplacement de la porte: plusieurs portes (3-4) autour du bord de la jante / de base pour assurer même l'écoulement et minimiser les lignes de soudure dans les zones critiques . Évitez de déclencher sur les surfaces visibles .
5. refroidissement:
Critique pour le temps du cycle! ** Conception des canaux de refroidissement conformes aussi près que possible des surfaces cavité / noyau (~ 1.5-2 x Distance de diamètre de trou) .
Circuits séparés pour les blocs de noyau et de cavité .
Utilisez des chicanes, des bubblers ou des turchissements pour le refroidissement du noyau profond .
Viser la distribution de température uniforme .
6. éjection:
Plaque de strip-teaseur: Hautement recommandé pour les tirages profonds comme les bacs . éjecte la partie entière du noyau en douceur, minimisant les marques / distorsion .
Épingles d'éjection: compléter la plaque de strip-teaseuse sur les caractéristiques ou les côtes de base . Utilisez des broches de grand diamètre .
Vannes d'air: assister l'éjection sur les sections profondes .
7. noyaux et cavités:
Sélection de l'acier: aciers pré-endurgés comme P20 (bon équilibre entre machinabilité, polonabilité, coût) . pour un volume élevé / résistance à la corrosion: H13 (durci et tempéré) .
Finition de surface: cavité polie pour finition lisse . noyau texturé pour les rayures de poignée / cachés (e . g ., texture EDM, grume-explosion) .
Sous-cutations: les poignées, les caractéristiques du couvercle complexes nécessitent des curseurs (hydrauliques ou mécaniques) ou des poussoirs (broches angulaires) . conception robuste .
8. Venting: crucial! Placer des évents le long des lignes de soudure, des zones de fin de remplissage et des épingles d'éjection / curseurs . Les côtes profondes ont besoin de ventilation . Target 0.02-0.04 mm Depth .
9. Structural Integrity: Ensure mould plates, pillars, and supports are robust enough to withstand high injection pressures (often >1000 bar) sans déviation .
Spécifications du programme d'usinage CNC: Moule de récipient à déchets 120L
1. Présentation du moule:
Produit: conteneur de déchets rectangulaires standard 120L (roues ou stationnaires)
Matériel: polyéthylène à haute densité (HDPE) ou polypropylène (PP)
Type de moisissure: le moule à deux plaques avec des inserts centraux / cavité . comprend des mécanismes de soulève / curseur pour les sous-dépouilles si applicables .
Base de moisissure: sélectionné pour le tonnage et la capacité de tir adéquats .
Moule d'acier:
Cavité et core inserts: Premium p20 ou h13 (1 . 2344) durci à 30-36 HRC pour le noyau / cavité; 1 . 2738 pour les zones hautement polis. S136 ou Stavax en option pour une résistance à la vernis / corrosion supérieure.
Descenseurs / curseurs: H13 (1 . 2344) durci à 48-52 HRC.
Plaques de base de moisissure: 1050 pré-endurgés (1 . 1730) ou S50C (1.1213).
Finition de surface: SPI-A1 (polir miroir) sur des surfaces de bacs visibles; SPI-B1 / B2 (pierre fine) sur les zones non visibles . Texture critique sur les surfaces si spécifiée (e . g ., grain, stipple) .
2. CNC Machining Scope & . Stratégie:
Opérations d'usinage primaires:
Rifing: Élimination agressive des matériaux en utilisant Ø ø 16-25 mm des moulins d'extrémité en carbure ou des coupeurs d'insertion indexables . Taux d'élimination des matériaux élevés (MRR) .
Semiz-fin: passes intermédiaires avec Ø ø 10-16 mm Ball Nose & Flat End Mills . passent en bas de la géométrie, laisse un stock uniforme (~ 0.3-0.5 mm) pour la finition .
Finition:
Surfaces du noyau / cavité: usinage à grande vitesse avec Ø Ø Ø ø 6-10 mm Ball-Nose End Mills . Contour Parallel & . Patts d'outils en spirale pour la finition de surface optimale . STAPOVER TIRT (5-10% de l'outil dia) .}}
Zones plates / poches: Ø 8-12 mm des moulins à extrémité plats ou des moulins d'extrémité de taureau .
Corners / détails pointus: Ø 2-4 MM MULS (balle / plat) pour les fonctionnalités complexes .
Usinage d'électrode: Usinage CNC des électrodes en graphite ou en cuivre pour les détails complexes et les côtes profondes nécessitant EDM .
Domaines critiques nécessitant une usinage de précision:
Surfaces d'arrêt: surfaces d'accouplement entre le noyau / cavité, les haltères / curseurs et les inserts . critique pour la prévention du flash . usinée à des tolérances étroites (± 0 . 015mm) avec une finition fine.
Ligne de séparation: surface de séparation 3D complexe usinée avec précision pour assurer une fermeture et une ventilation de moisissures appropriées .
Mécanismes de curseur / curseur: Usinage de précision des rails de guidage, des plaques d'usure et des faces inclinées pour un fonctionnement et une longévité lisses .
Ventilation: canaux de ventilation usinés / rainures (0.015-0.03 mm de profondeur) le long des lignes de séparation et des épingles d'éjection .
Channeaux de refroidissement: forage de trou profond (forage du pistolet) pour les lignes d'eau droites . Mison CNC pour les canaux conformes près des surfaces complexes (le cas échéant) . Fitumes d'entrée / sortie usinés .
Système d'éjecteur: Précision ACLAU / REGHAGE DES trous de guide d'éjection d'éjection . Machinage des poches de plaque d'éjecteurs et des sièges de broches de retour .
Gate & . Système de coureur: Usinage du siège de la bague de la sprue, puits de limace froide, coureurs principaux et zone de porte (e . g ., gate Edge, porte sous-marine) .
Caractéristiques de la base de moisissure: Usinage de précision des trous de broches de guidage / de bague, de fentes de serrage, de trous de broches de leader et de localisation du siège de l'anneau .
3. Équipement d'usinage CNC & . Tolérances:
Machines: 3- axe & . 5- Centres d'usinage à grande vitesse à grande vitesse . Machines de forage de pistolet . edm (swinker & . wire) Pour les détails de la Machining .}
Système de coordonnées: Centre de moisissure ou coin de référence établi sur toutes les plaques et inserts .
Tolérances d'usinage standard:
Formulaire noyau / cavité: ± 0 . 05mm (dimensions de la partie finales contrôlées via l'essai de moisissure et . ajustement).
Arrêt et ajustement critiques: ± 0,015 mm
Positions de trou: ± 0,025 mm
Tailles de trou (broches de guidage / bagues): ajustement H7 / G6
Planéité / parallélisme: 0,02 mm / 200 mm
Rugosité de surface:
Noyau / cavité (SPI A1 / B1): PR inférieur ou égal à 0,10 μm (poli)
* Arrêt usiné: PR inférieur ou égal à 0,20 μm
* Surfaces usinées générales: PR inférieure ou égale à 0,80 μm
* Alésages de ligne de flottaison: PR inférieure ou égale à 1,60 μm
4. Considérations du programme clé:
PROFF ANGLES: Les parcours d'outils représentent les angles de projet requis (généralement 1-2 degré) sur tous les murs verticaux .
Retrait du matériau: géométrie du moule à l'échelle basée sur le taux de rétrécissement du matériau certifié (E . g ., 1.5-2.0% pour HDPE / PP) .
Optimisation du parcours d'outils: minimiser la coupe d'air, optimiser les profondeurs / largeurs de coupe, les transitions lisses pour éviter les marques d'outils .
Contrôle de déviation de l'outil: programmation minutieuse, en particulier pour les outils à long terme dans les cavités profondes .
Conclusion: fixation sécurisée et répétable pour les plaques et les inserts pendant plusieurs configurations .
Allocation de stock EDM: la semi-finition laisse un stock approprié (généralement 0.1-0.3 mm) pour le naufrage EDM final des détails / sous-cutations critiques .
Vérification en cours: utilisation de sondes pour la vérification des données et les vérifications des fonctionnalités critiques lors de l'usinage .
5. Post-Machining:
Polissage / texturation manuelle: pour atteindre une finition SPI spécifiée sur les surfaces du noyau / cavité .
Ajustement & . Assemblage: Ajustement manuel des poussoirs / curseurs, système d'éjecteurs et composants de guidage .
Inspection finale: Inspection CMM complète de la géométrie centrale / cavité contre le modèle CAD . Vérification des ajustements critiques, des positions de trou et des finitions de surface .


