

Voici une comparaison deMoule à deux plaquesMoules S et trois plaques:
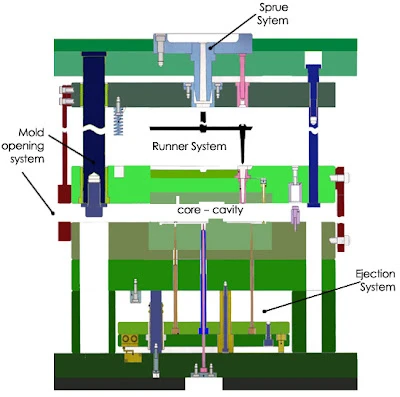
La différence fondamentale réside dans le nombre de lignes de séparation et la façon dont le système des coureurs est séparé des pièces moulées.
1. Moule à deux plaques:
Structure: a deux plaques principales (moitiés): la moitié stationnaire (côté cavité, attaché à la platine fixe de la machine) et la moitié mobile (côté noyau, attaché à la platine mobile). Ces deux plaques se réunissent sur la ligne de séparation primaire.
Système du coureur: Le canal des coureurs (Sprue, Runner principal, Runch Runners) et les pièces moulées sont toutes situées sur le même plan de séparation (la ligne de séparation principale).
Éjection: lorsque le moule s'ouvre sur la ligne de séparation primaire:
Les pièces moulées et le système de coureurs solidifiés (y compris la Sprue) sont retirés de la cavité \/ cavités sur la moitié mobile.
Les pièces et le système des coureurs sont ensuite éjectés ensemble à partir de la moitié mobile par le système d'éjection (épingles d'éjection, manches, etc.).
Gating: utilise généralement des portes plus simples comme les portes de bord (portes latérales) ou les portes directes de la piste, où l'emplacement de la porte se trouve sur la ligne de séparation.
Complexité: conception plus simple, moins de plaques \/ composants mobiles, généralement un coût plus bas et une maintenance plus facile.
Retrait du coureur: nécessite une séparation manuelle ou robotique des pièces du système de coureur après l'éjection. Le coureur se reproduit souvent.
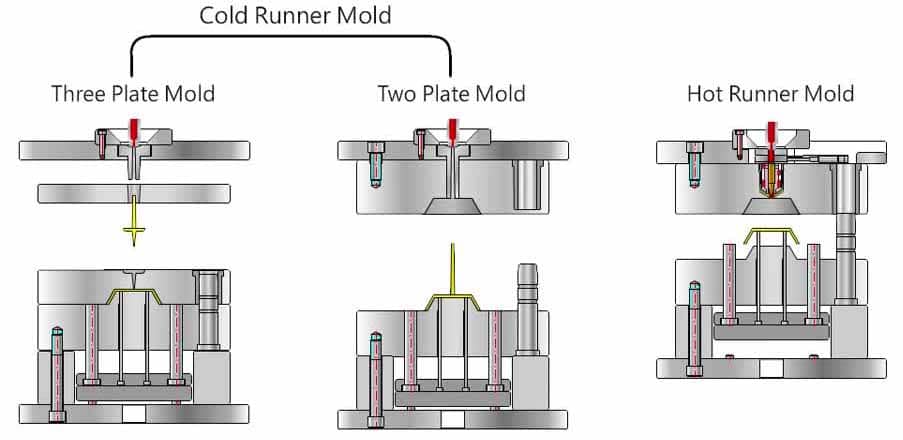
2. Moule à trois plaques:
Structure: a trois plaques principales qui se séparent lors de l'ouverture:
1. Plaque de cavité: fixée au plateau fixe. Contient la bague de sprue et généralement les principaux inserts de cavité.
2. Plaque de strip-teaseuse: Situé entre la plaque stationnaire et la plaque mobile. Contient le système de coureurs et les zones de porte.
3. Plaque de base: attaché à la platine en mouvement. Contient le ou les noyaux.
Système des coureurs: Le système des coureurs (Sprue, coureurs) est situé sur un plan différent de celle des pièces moulées. Il se trouve entre la plaque de cavité et la plaque centrale.
Éjection: le moule s'ouvre en deux étapes:
Étape 1: La plaque de cavité et la plaque de noyau se séparent à la première ligne de séparation (ligne de séparation du coureur). Cela casse la piste de la buse et tire le système de coureur solidifié (Sprue + coureurs) de la plaque de cavité. Il reste attaché à la plaque de strip-teaseuse. Simultanément, les pièces moulées sont tirées des cavités stationnaires sur les noyaux de la plaque centrale.
Étape 2: La plaque de strip-teaseuse et la plaque de noyau se séparent à la deuxième ligne de séparation (ligne de séparation). Cette action cisonne généralement les portes (si les portes du point de broche) et libère le système des coureurs (qui peut tomber sous la gravité ou être éjecté positivement). Les pièces moulées sont désormais exposées sur le ou les noyau (s) de plaque en mouvement.
Les pièces moulées sont ensuite éjectées de la plaque centrale par son système d'éjection. Le système des coureurs est éjecté séparément de la plaque de strip-teaseuse (souvent par retour à ressort ou épingles d'éjection dans la plaque).
Gating: principalement conçu pour les portes de pointage (portes sous-marines) ou d'autres portes où l'emplacement de la porte n'est pas sur la ligne de séparation principale entre la cavité et le noyau (par exemple, sur la surface supérieure \/ inférieure de la pièce). Cisaille automatiquement la porte.
Complexité: conception plus complexe avec des plaques supplémentaires, des broches \/ bagues de guidage pour la plaque intermédiaire, des ressorts ou d'autres mécanismes pour contrôler la séquence de mouvement de la plaque, et souvent un système d'éjection distinct pour le coureur. Coût et entretien plus élevés.
Retrait du coureur: sépare automatiquement le système des coureurs des pièces moulées pendant la séquence d'ouverture du moule. Les pièces et le coureur chute \/ sont éjectés séparément.
| Caractéristique |Moule à deux plaques | Moule à trois plaques |
| :--------------- | :--------------------------------- | :----------------------------------------- |
| Nombre de plaques|2 plaques principales|3 plaques principales ** |
| Lignes de séparation|1 ligne de séparation primaire|2 lignes de séparation (ligne de coureur + ligne de pièce) |
| Emplacement du coureur|Sur le même plan que les pièces (ligne de séparation primaire)|Sur un autre plan (1ère ligne de séparation) |
| Ouverture de moisissure|Ouvre une fois sur la ligne primaire|Ouvre en deux étapes |
| Séparation des coureurs|Manuel \/ robotique après l'éjection|Automatique pendant l'ouverture des moisissures |
| Portes typiques|Portes de bord, portes directes de la carotage|Portes à pointage (sous-marin), portes supérieures \/ inférieures |
| Emplacement de la porte|Sur la ligne de séparation|Ligne de séparation (surface de pièce) |
| Retrait des portes|Nécessite une coupe|Cisaillé automatiquement |
| Complexité de conception|Plus simple, moins de composants|Plaques \/ mécanismes supplémentaires complexes |
| Coût|Généralement plus bas|Généralement plus élevé |
| Automatisation|Counner Trimming nécessaire|Séparation entièrement automatique des pièces \/ du coureur |
| Temps de cycle|Peut être légèrement plus rapide (plus simple)|Ouverture de scène légèrement plus lente (2-) |
** Avantages clés des moules à trois plaques: **
* Séparation automatique des coureurs et cisaillement de la porte (bon pour l'automatisation).
* Permet de localiser les portes pratiquement n'importe où sur la surface de la pièce (pas seulement la ligne de séparation), cruciale pour les parties d'apparence ou les géométries complexes.
* Souvent mieux équilibré pour les moules multi-cavité.
** Avantages clés des moules à deux plaques: **
* Design plus simple et plus robuste.
* Coût initial inférieur et coût de maintenance.
* Généralement trait d'ouverture du moule plus court.
* Les temps de cycle potentiellement plus rapides (bien que l'automatisation pour l'élimination des coureurs puisse annuler cela).